Что показывает ультразвуковая толщинометрия труб?
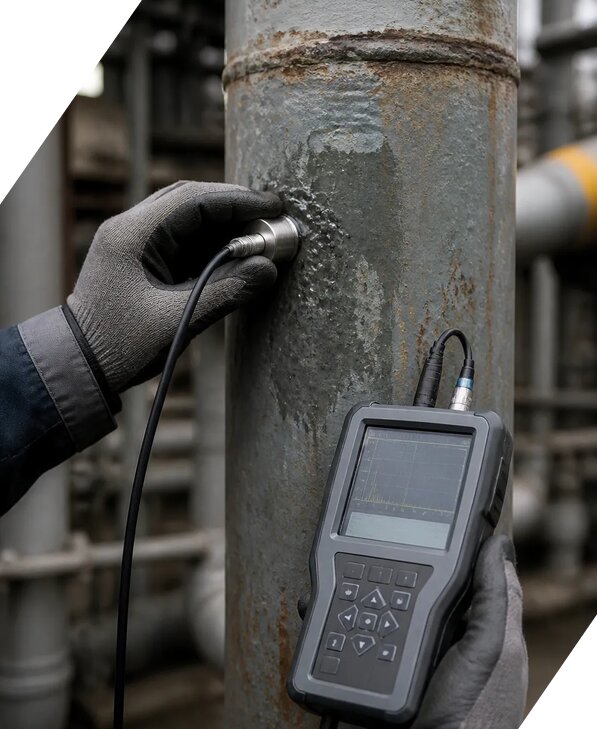
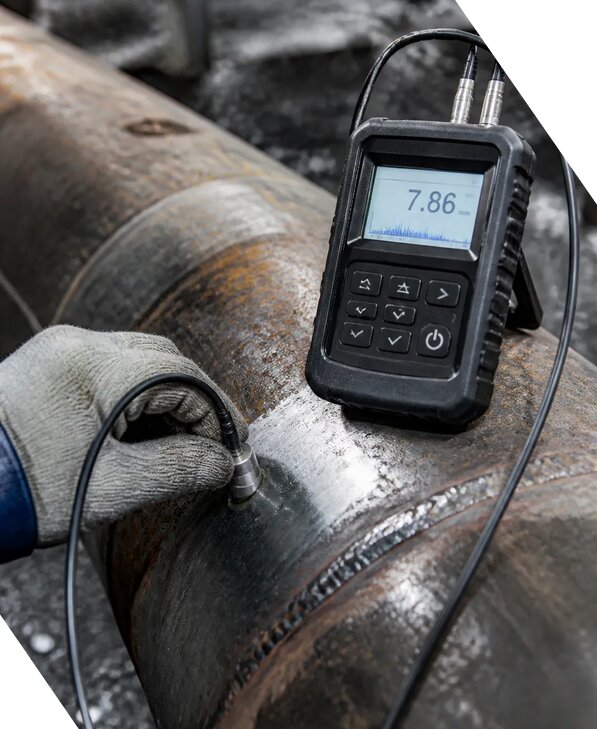
Ультразвуковая толщинометрия труб предназначена для инструментального определения фактической толщины стенки без вырезки образцов, разборки оборудования и нарушения его работоспособности. Метод основан на прохождении ультразвукового импульса через основной металл и измерении времени его отражения от противоположной поверхности. По результатам обследования специалист определяет толщину трубы в каждой предусмотренной точке, выявляет локальные и протяженные зоны утонения, фиксирует минимальную толщину и оценивает характер возможного повреждения. Натурные измерения позволяют обнаружить коррозию, эрозионный износ, последствия перегрева, расслоения и другие дефекты, которые не всегда заметны при визуальном осмотре.
Перед началом работ формируется сетка измерений с учетом назначения трубопровода, его диаметра, материала, условий эксплуатации и предполагаемых зон риска. Отдельное внимание уделяется сварным соединениям, околошовным участкам, зоне термического влияния, местам контакта с опорами, участкам под изоляцией, изгибам, отводам и переходам. При необходимости выполняются дополнительные замеры на основной металл рядом со швом и непосредственно в зоне потенциального дефекта. Такой подход помогает получить объективные результаты измерений и определить, является ли выявленное уменьшение толщины единичным отклонением или частью общей картины деградации.
По завершении работ заказчику передаются протокол результатов, схема точек измерения, таблица значений, сведения о примененном оборудовании и техническое заключение. Документы могут использоваться для технической диагностики, контроля качества монтажа и ремонта, подтверждения соответствия требованиям нормативной документации, а также для расчета остаточного ресурса трубопровода. Услуга применяется в Нурлате при обследовании технологических линий, тепловых сетей, промышленных коммуникаций и оборудования, работающего под давлением.
Как проводится обследование труб ультразвуковым толщиномером?
Методика проведения обследования начинается с изучения технического задания, проектных сведений, паспортов оборудования, данных о материале и рабочих параметрах трубопровода. Специалисты определяют доступные поверхности, предполагаемые механизмы разрушения и объем контроля. Затем проводится подготовка участков: удаляются загрязнения, рыхлая ржавчина, остатки покрытия и другие препятствия, способные повлиять на контакт преобразователя с металлом. Если полное удаление покрытия невозможно, его влияние оценивается отдельно, поскольку лакокрасочный слой, изоляция или неровности поверхности могут увеличить погрешность измерений.
Для работы используется ультразвуковой толщиномер, прошедший необходимую проверку и настройку по контрольным образцам. Измерительное оборудование подбирается с учетом диапазона толщин, марки металла, состояния поверхности, температуры и геометрии трубы. На подготовленной поверхности наносится контактная среда, после чего преобразователь устанавливается в заданных точках. Для каждого участка может выполняться несколько замеров с различной ориентацией датчика, что особенно важно при локальной язвенной коррозии, вмятинах, питтинге и неровностях. При нестабильных показаниях специалист очищает поверхность, повторяет измерение и фиксирует наиболее достоверное значение с учетом условий проведения работ.
Точки измерения наносятся на схему или привязываются к координатам, сварным швам, опорам и другим конструктивным элементам. При обследовании протяженных коммуникаций применяется регулярная сетка измерений, а в подозрительных местах ее плотность увеличивается. После завершения контроля проводится анализ данных, сопоставление фактических значений с проектной и расчетной толщиной, оценка минимальной толщины и подготовка выводов. При необходимости ультразвуковая толщинометрия включается в комплекс лабораторного контроля, куда также могут входить визуально измерительный контроль, контроль сварных соединений и проверка участков, выявленных по результатам эксплуатации. Испытательное оборудование и примененные средства измерений указываются в отчетных материалах.
В каких случаях требуется контроль толщины труб и других металлических конструкций?
Контроль толщины труб необходим при плановой технической диагностике, после длительной эксплуатации, перед продлением срока службы, при изменении рабочих параметров и после аварийных или ремонтных воздействий. Он позволяет проверить, насколько фактическое состояние металла соответствует расчетным значениям и требованиям нормативной документации. Особое значение обследование имеет для трубопроводов, по которым транспортируются вода, пар, нефтепродукты, газ, химически активные и абразивные среды. Внутренняя коррозия и эрозия могут развиваться скрыто, поэтому внешний осмотр без инструментальных измерений не дает полной картины.
Ультразвуковой контроль также применяется при приемке новых объектов, проверке качества изготовления и монтажа, анализе причин утечек, выявлении последствий температурных перегрузок и оценке состояния после ремонта. В производственной практике он входит в комплекс мероприятий, включающий контроль сосудов, контроль котлов, контроль металлоконструкций и обследование технологического оборудования. Для трубных систем отдельно проверяются прямые участки, отводы, тройники, переходы, зоны около арматуры, места под хомутами и опорами, а также участки, где возможны застой влаги или воздействие агрессивной среды.
При обследовании резервуаров методика может применяться для контроля днища резервуара, стенок, крыши и присоединенных трубопроводов. В результате формируется карта коррозии, на которой отражаются зоны утонения и распределение толщин по площади. Информация необходима для определения возможности дальнейшей эксплуатации, назначения ремонтных мероприятий и расчета остаточного ресурса. Необходимость внеплановых измерений возникает при появлении течи, изменении цвета или состояния покрытия, обнаружении коррозионных пятен, вибрации, деформаций, нештатных показаний приборов и нарушении технологического режима.
Объем работ определяется техническим заданием, конструкцией объекта и предполагаемыми механизмами повреждения. Чем выше ответственность трубопровода и серьезнее последствия отказа, тем подробнее должна быть сетка измерений и тем больше внимания уделяется подтверждению достоверности данных. Такой подход обеспечивает контроль качества, позволяет своевременно выявлять опасное уменьшение толщины и принимать решения на основании фактических результатов, а не только расчетных или архивных сведений.
Как оцениваются результаты ультразвуковых измерений и остаточный ресурс трубы?
Полученные при обследовании значения не рассматриваются изолированно. Сначала специалист проверяет полноту протокола результатов, корректность привязки точек измерения, стабильность показаний и соответствие использованной методики условиям объекта. Затем фактическая толщина трубы сравнивается с номинальным значением, минимально допустимой толщиной, расчетными требованиями и данными предыдущих обследований. Если архивные результаты доступны, определяется скорость утонения за период эксплуатации. Такой анализ помогает понять, является ли обнаруженная потеря металла единичной, равномерной или прогрессирующей.
При оценке учитываются диаметр трубы, рабочее давление, температура, свойства транспортируемой среды, марка стали, форма и протяженность повреждения, наличие сварных соединений и особенности нагружения. Отдельно анализируются основной металл, зона термического влияния и околошовные участки, поскольку коррозионные процессы и технологические дефекты в этих местах могут развиваться по-разному. Если выявлена локальная минимальная толщина, измерения расширяются вокруг дефектной зоны, чтобы установить ее реальные границы и исключить случайное попадание датчика на неровность или загрязнение.
Расчет остаточного ресурса выполняется по данным технической диагностики, с учетом скорости коррозионного износа и установленного нормативного запаса. В техническом заключении могут быть указаны категория состояния, возможность дальнейшей эксплуатации, необходимость повторного контроля, рекомендуемый срок следующего обследования и перечень ремонтных мероприятий. В зависимости от ситуации специалисты могут рекомендовать замену участка, установку ремонтной накладки, снижение рабочих параметров или проведение дополнительного контроля сварных соединений.
Важно учитывать погрешность измерений, связанную с шероховатостью поверхности, кривизной, температурой, настройкой прибора и свойствами материала. Поэтому достоверность выводов обеспечивается не одним показанием, а совокупностью повторных замеров, анализом соседних участков и корректной обработкой всей выборки. Лабораторный контроль проводится с применением исправного оборудования, а результаты оформляются так, чтобы их можно было использовать при техническом освидетельствовании, производственном контроле и подтверждении соответствия требованиям. Стоимость работ рассчитывается по объему обследования и начинается от 1564 руб. за установленную единицу измерения.
Какие документы и сведения включаются в отчет по толщинометрии труб?
По итогам ультразвуковой толщинометрии оформляется комплект материалов, позволяющий подтвердить объем выполненных работ и использовать данные для дальнейших технических решений. В него обычно входят сведения об объекте, основании проведения контроля, техническом задании, дате и месте обследования, характеристиках трубопровода, доступности поверхностей и условиях выполнения измерений. Отдельно указываются примененные методика проведения, измерительное оборудование, тип преобразователя, диапазон контроля, сведения о настройке прибора и данные о специалистах, выполнявших работы.
Основной частью документа является таблица результатов измерений. В ней отражаются номера точек, координаты или привязка к конструктивным элементам, фактическая толщина, минимальное значение на участке, номинальная толщина и примечания о состоянии поверхности. К отчету прикладываются схема расположения точек измерения, сетка измерений, фотографии обследованных участков и при необходимости карта коррозии. Если обнаружены зоны значительного утонения, они выделяются отдельно с указанием размеров, характера повреждения и рекомендаций по дополнительному контролю.
В техническом заключении формулируются выводы о состоянии труб, наличии признаков коррозионного или эрозионного износа, соответствии требованиям нормативной документации и возможности дальнейшей эксплуатации. При необходимости приводятся рекомендации по ремонту, замене, ограничению режимов, очистке поверхности, повторной проверке или проведению других методов неразрушающего контроля. Для сварных соединений могут быть предложены дополнительные исследования, если толщинометрия выявила признаки повреждения в шве или зоне термического влияния.
Документация подготавливается с учетом назначения объекта и требований заказчика. При обследовании ответственных промышленных систем материалы могут использоваться аккредитованной лабораторией в составе комплексного контроля, при подготовке к экспертизе промышленной безопасности или при подтверждении технического состояния оборудования. Для предварительной оценки объема работ можно передать исходные данные Валентину Артемовичу. специалисты компании ЭкспертизаРоссия уточнят длину и диаметр труб, доступность поверхностей, наличие изоляции, предполагаемую схему измерений и требуемый состав отчетности. Работы выполняются по согласованному графику, режим работы: Пн-Пт 09-18 Сб-Вс вых.. Актуальные условия проведения обследований в Татарстане и других регионах уточняются до формирования технического задания. Компания работает с 2014 года, а с 2014 года по 2026 выполнено более 2579 заказов. В сентябре также доступны выездные обследования по согласованному графику. Для оперативного обсуждения технических вопросов используется номер +7 931 105-63-33.